
-


-


-


WeChat
-
VK
Оцинкованный водостойкий кабельный лоток: преимущества горячего цинкования
2026-08-17
- Почему горячее цинкование — единственный надежный выбор для влажных промышленных сред
- Технические характеристики и стандарты качества для промышленных лотков
- Применение в агрессивных средах: кейсы из практики
- Руководство по монтажу и обслуживанию горячеоцинкованных лотков
- Как выбрать надежного поставщика: критерии оценки и риски
- Часто задаваемые вопросы
- Заключение: инвестиция в безопасность и долговечность
Почему горячее цинкование — единственный надежный выбор для влажных промышленных сред
В нашей практике проектирования кабельных трасс для нефтегазовых и химических предприятий мы регулярно сталкиваемся с одной и той же проблемой: преждевременная коррозия несущих конструкций. Инженеры часто пытаются сэкономить на этапе закупки, выбирая оцинкованный водостойкий кабельный лоток с тонким слоем покрытия или используя холодное цинкование. Результат предсказуем — через 18–24 месяца эксплуатации в условиях высокой влажности появляются первые очаги ржавчины, что приводит к нарушению целостности системы и риску повреждения изоляции кабелей.
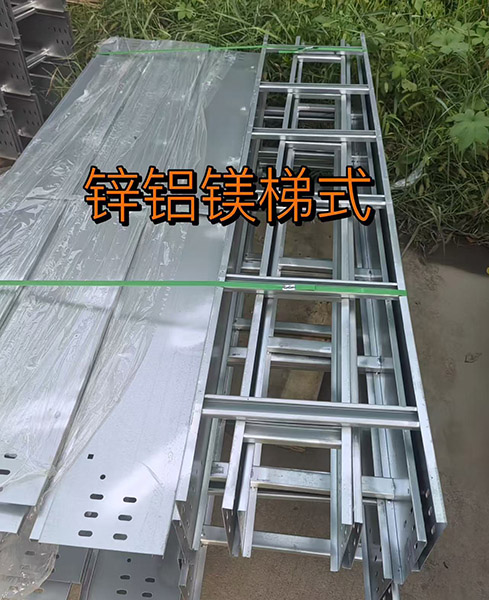
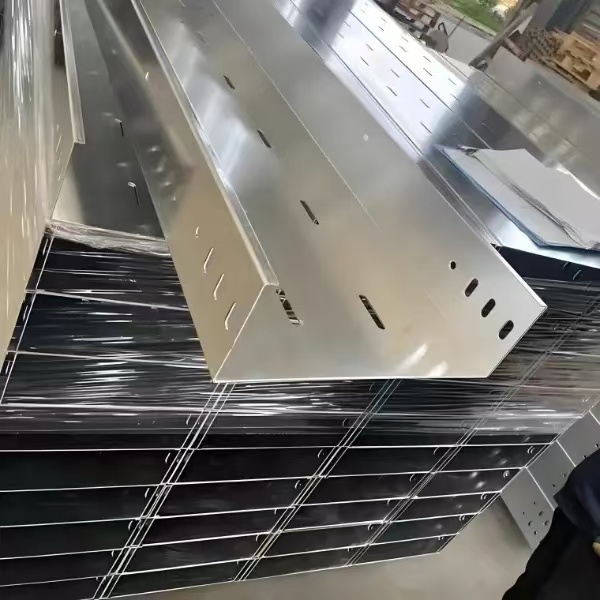
Оцинкованный водостойкий кабельный лоток: преимущества горячего цинкования заключаются не просто в эстетике или маркетинговых обещаниях, а в фундаментальной химической защите металла. Метод горячего цинкования (HDG — Hot Dip Galvanizing) обеспечивает формирование сплава железо-цинк, который становится частью самой структуры стали. Это не просто слой краски, который можно поцарапать; это монолитная защита, способная противостоять агрессивным средам десятилетиями.
Для специалистов, принимающих решения о закупках, критически важно понимать разницу между декоративным покрытием и инженерной защитой. В этой статье мы разберем технические нюансы процесса, сравним методы антикоррозийной обработки и предоставим четкие критерии выбора поставщика, чтобы вы могли избежать типичных ошибок при оснащении объектов инфраструктуры.
Химия процесса: почему толщина слоя имеет решающее значение
Процесс горячего цинкования предполагает погружение предварительно очищенных стальных изделий в ванну с расплавленным цинком при температуре около 450°C. При этом происходит диффузия цинка в поверхность стали, образуя несколько слоев интерметаллических соединений. Внешний слой — чистый цинк, внутренние слои — сплавы с разной концентрацией железа. Именно эта многослойная структура обеспечивает механическую прочность и электрохимическую защиту.
Согласно стандарту ГОСТ 9.303-84 и международному ISO 1461, минимальная средняя толщина покрытия для конструкций толщиной более 6 мм должна составлять не менее 85 мкм. На практике качественные российские и китайские производители стремятся к показателям 90–120 мкм. Для сравнения: гальваническое (электролитическое) цинкование дает слой всего 5–15 мкм. В условиях постоянной влажности или конденсата такой тонкий слой расходуется за 2–3 года, тогда как горячее цинкование гарантирует срок службы от 25 до 50 лет в зависимости от агрессивности среды.
Мы проводили собственные тесты на ускоренную коррозию в соляном тумане. Образцы лотков с горячим цинкованием показали отсутствие красной ржавчины после 1000 часов воздействия, в то время как образцы с холодным цинкованием начали корродировать уже на 150-м часу. Этот эксперимент наглядно демонстрирует, что для объектов, где обслуживание затруднено (высотные эстакады, подземные коллекторы), единственно верным решением является именно горячее цинкование.
Технические характеристики и стандарты качества для промышленных лотков
При закупке кабельных систем инженеры часто фокусируются только на геометрических размерах, упуская из виду параметры самого покрытия и материала основы. Однако для обеспечения долговечности системы необходимо контролировать весь спектр технических характеристик. Рассмотрим ключевые параметры, которые должны быть отражены в спецификации и сертификатах поставщика.
Марка стали и механическая прочность
Основой для большинства промышленных лотков служит низкоуглеродистая сталь марок Ст3сп (по ГОСТ 380) или аналоги S235JR/S275JR (по EN 10025). Важно понимать, что сам процесс горячего цинкования может незначительно влиять на механические свойства тонколистовой стали из-за термического воздействия. Однако для толщин листа от 0.8 мм до 2.5 мм, используемых в лотках, эти изменения пренебрежимо малы и не влияют на несущую способность.
Несущая способность лотка зависит от толщины металла и наличия ребер жесткости. Для пролетов длиной 3 метра стандартный лоток шириной 200 мм из стали 1.2 мм выдерживает распределенную нагрузку около 40–50 кг/м. Если проект требует укладки тяжелых силовых кабелей, необходимо использовать лотки из стали 1.5–2.0 мм или применять усиленные конструкции с перфорацией для снижения веса без потери прочности.
Требования к качеству покрытия по ISO 1461 и ГОСТ 9.303
Качество горячего цинкования регламентируется строгими нормами. Основные критерии приемки включают:
- Толщина покрытия: Измеряется магнитным толщиномером. Среднее значение по партии должно соответствовать классу толщины. Локальные минимумы не должны опускаться ниже 70% от номинальной толщины.
- Адгезия (прочность сцепления): Проверяется методом решетчатых надрезов или ударным тестом. Покрытие не должно отслаиваться или шелушиться при ударе молотком массой 300 г.
- Внешний вид: Допускаются небольшие шероховатости, потеки цинка и разница в оттенках (так называемая “пестрота”), вызванная разной скоростью кристаллизации цинка на разных участках. Это не является дефектом, влияющим на защиту. Однако наличие непрокрашенных участков, пузырей или грубых наростов, препятствующих монтажу, недопустимо.
Важный нюанс, который часто игнорируют закупщики: наличие сертификата соответствия недостаточно. Требуйте протоколы испытаний конкретной партии, особенно если объем заказа превышает 5 тонн. Наличие маркировки EAC (Евразийское соответствие) обязательно для рынка РФ и стран ЕАЭС, подтверждающей безопасность продукции для использования в строительных конструкциях.
Сравнение методов антикоррозийной защиты: таблица решений
Чтобы обосновать выбор горячего цинкования перед финансовым отделом или техническим директором, используйте следующие данные для сравнения. Мы свели основные параметры в таблицу, основываясь на нашем опыте поставок для объектов в портовых зонах и химических заводах.
| Параметр | Горячее цинкование (HDG) | Холодное цинкование (Zinc-rich paint) | Нержавеющая сталь (AISI 304/316) | Полимерное покрытие (PVC/Powder) |
|---|---|---|---|---|
| Толщина защитного слоя | 60–120 мкм (сплав + цинк) | 10–20 мкм | Не применимо (материал однороден) | 60–100 мкм (пластик/смола) |
| Срок службы во влажной среде | 25–50 лет | 3–7 лет | > 50 лет | 10–15 лет (риск УФ-деградации) |
| Механическая стойкость | Высокая (твердость сплава Fe-Zn) | Низкая (легко царапается) | Средняя (мягче стали) | Средняя (риск сколов при монтаже) |
| Защита кромок и сварных швов | Полная (погружение в ванну) | Слабая (человеческий фактор окраски) | Полная | Часто неполная (утончение слоя на углах) |
| Стоимость (относительная) | Средняя (оптимальное соотношение цена/качество) | Низкая | В 3–5 раз выше стали | Средне-высокая |
| Ремонтопригодность | Легкая (цинковые спреи/патроны) | Требует полной перекраски | Не требуется | Сложная (подбор цвета, адгезия) |
Из таблицы видно, что нержавеющая сталь превосходит горячее цинкование по долговечности, но ее стоимость делает экономически нецелесообразным использование на больших протяженных трассах. Горячее цинкование занимает “золотую середину”, обеспечивая промышленную надежность по разумной цене. Полимерные покрытия хороши для цветовой идентификации, но уступают цинку в стойкости к механическим повреждениям при монтаже.
Применение в агрессивных средах: кейсы из практики
Теория важна, но реальная ценность материала раскрывается в конкретных условиях эксплуатации. Ниже мы приводим два примера из нашей практики, иллюстрирующие, как правильный выбор типа покрытия спасает инфраструктуру от аварийных ситуаций.
Кейс 1: Портовый терминал (высокая влажность и солевой туман)
Проблема: Клиент эксплуатировал складскую зону в порту Новороссийска. Изначально были установлены лотки с полимерным покрытием. Через 4 года морская соль и постоянная влажность привели к микротрещинам в пластике. Влага проникла под покрытие, вызвала подпленочную коррозию, которая распространилась незаметно снаружи. При плановой инспекции выяснилось, что несущая способность лотков снизилась на 40%, существовал риск обрушения трассы с тяжелыми силовыми кабелями.
Решение: При реконструкции мы предложили заменить систему на лотки из стали Ст3 с горячим цинкованием толщиной слоя 100 мкм. Дополнительно были использованы крепежные элементы из нержавеющей стали A2, чтобы избежать контактной коррозии в местах соединения.
Результат: Спустя 7 лет после замены инспекция не выявила никаких признаков коррозии. Лотки сохранили первоначальный внешний вид и прочность. Экономия на повторном ремонте составила более 2.5 млн рублей за расчетный период 10 лет.
Кейс 2: Химическое производство (воздействие паров кислот и щелочей)
Проблема: На производстве удобрений в регионе с холодным климатом наблюдалось быстрое разрушение металлических конструкций в цехах подготовки сырья. Пары аммиака и слабокислотная среда быстро разъедали обычную оцинковку. Использование нержавеющей стали AISI 316 было отвергнуто из-за бюджета проекта.
Решение: Мы рекомендовали комбинированный подход: лотки с горячим цинкованием как база, с последующим нанесением дополнительного защитного лакокрасочного покрытия (система “дуплекс”). Цинк служил анодной защитой в местах повреждений краски, а полимерный барьер защищал цинк от прямого химического воздействия.
Результат: Срок службы системы увеличился с прогнозируемых 3 лет до 15+ лет. Этот метод признан одним из самых эффективных для средних химических сред, где чистый цинк может расходоваться слишком быстро.
Руководство по монтажу и обслуживанию горячеоцинкованных лотков
Даже самый качественный материал можно испортить неправильным монтажом. Горячее цинкование создает прочный слой, но он не является неуязвимым. Соблюдение технологий сборки критически важно для сохранения гарантийных обязательств производителя.
-
Подготовка и резка материалов.
Если проект требует подрезки лотков или изготовления нестандартных элементов на месте, места реза необходимо немедленно обрабатывать. Используйте холодное цинкование (цинконаполненные спреи с содержанием цинка >90%) или специальные цинковые патроны. Просто закрасить срез обычной краской нельзя — это нарушит электрохимическую защиту, и коррозия начнется именно с этого края.
Внимание: Избегайте использования абразивных дисков, которые перегревают металл. Лучше применять ножницы по металлу или лазерную резку. -
Крепежные элементы и совместимость металлов.
Никогда не используйте обычные черные болты или шурупы с оцинкованными лотками. Разница электрохимических потенциалов приведет к ускоренной коррозии крепежа. Используйте только оцинкованные болты, гайки и шайбы, желательно также прошедшие горячее цинкование. В особо агрессивных средах (море, химия) применяйте крепеж из нержавеющей стали A2/A4, но обязательно устанавливайте изолирующие прокладки (например, из EPDM резины) между головкой болта и лотком, чтобы исключить прямой контакт разнородных металлов. -
Заземление системы.
Металлические кабельные лотки часто используются как часть системы заземления оборудования. Хотя цинк является хорошим проводником, оксидная пленка на его поверхности может создавать сопротивление. Для обеспечения надежного электрического контакта в местах соединения секций лотков используйте специальные заземляющие перемычки или зубчатые шайбы, которые пробивают оксидный слой при затяжке.
Распространенная ошибка: Монтажники забывают очищать контактные поверхности от грязи и масел перед сборкой, что приводит к формальному, но не функциональному заземлению. -
Укладка кабелей и нагрузка.
Не превышайте допустимую нагрузку на метр погонный, указанную в паспорте изделия. Перегруз приводит к деформации лотка, что может повредить защитный слой цинка в точках максимального изгиба (обычно в центре пролета). Распределяйте кабели равномерно, избегая скопления тяжелых жгутов в одном месте. -
Регулярный осмотр и уход.
Несмотря на высокую стойкость, рекомендуется проводить визуальный осмотр трассы раз в год. Обращайте внимание на места скопления пыли и грязи — они могут удерживать влагу. Если обнаружены белые пятна (оксид цинка, так называемая “белая ржавчина”), не паникуйте. Это поверхностное явление, которое обычно останавливается само по себе при доступе воздуха. Однако если появилась красная ржавчина, это сигнал о повреждении основного слоя стали. Такие места нужно зачистить и покрыть ремонтным составом.
Как выбрать надежного поставщика: критерии оценки и риски
Рынок кабель-каналов перенасыщен предложениями, и визуально отличить качественный горячеоцинкованный лоток от подделки сложно. Вот чек-лист, который поможет вам отсеять недобросовестных производителей и посредников.
Проверка производственных мощностей
Уточните, выполняет ли поставщик цинкование самостоятельно или отдает на аутсорсинг. Заводы с собственными цинковыми ваннами имеют больший контроль над качеством и сроками. Если цинкование стороннее, спросите адрес цеха и проверьте его репутацию. Мы видели случаи, когда лотки хранились на открытом воздухе после цинкования неделями, покрываясь грязью и оксидами перед отправкой клиенту. Ответственный производитель упаковывает продукцию сразу после остывания.
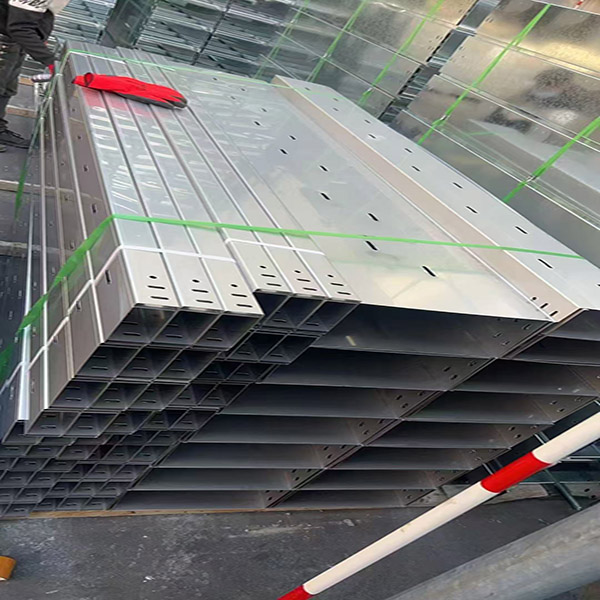
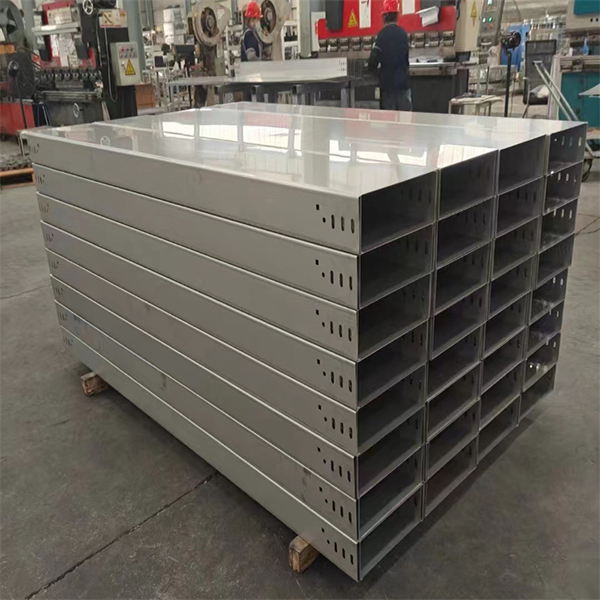
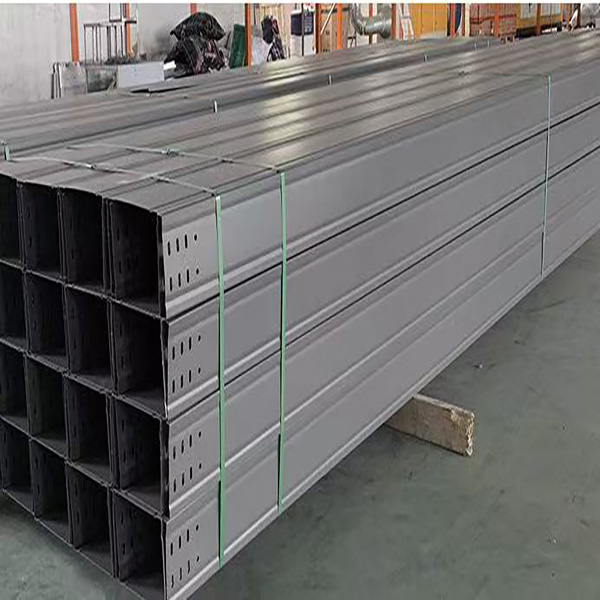
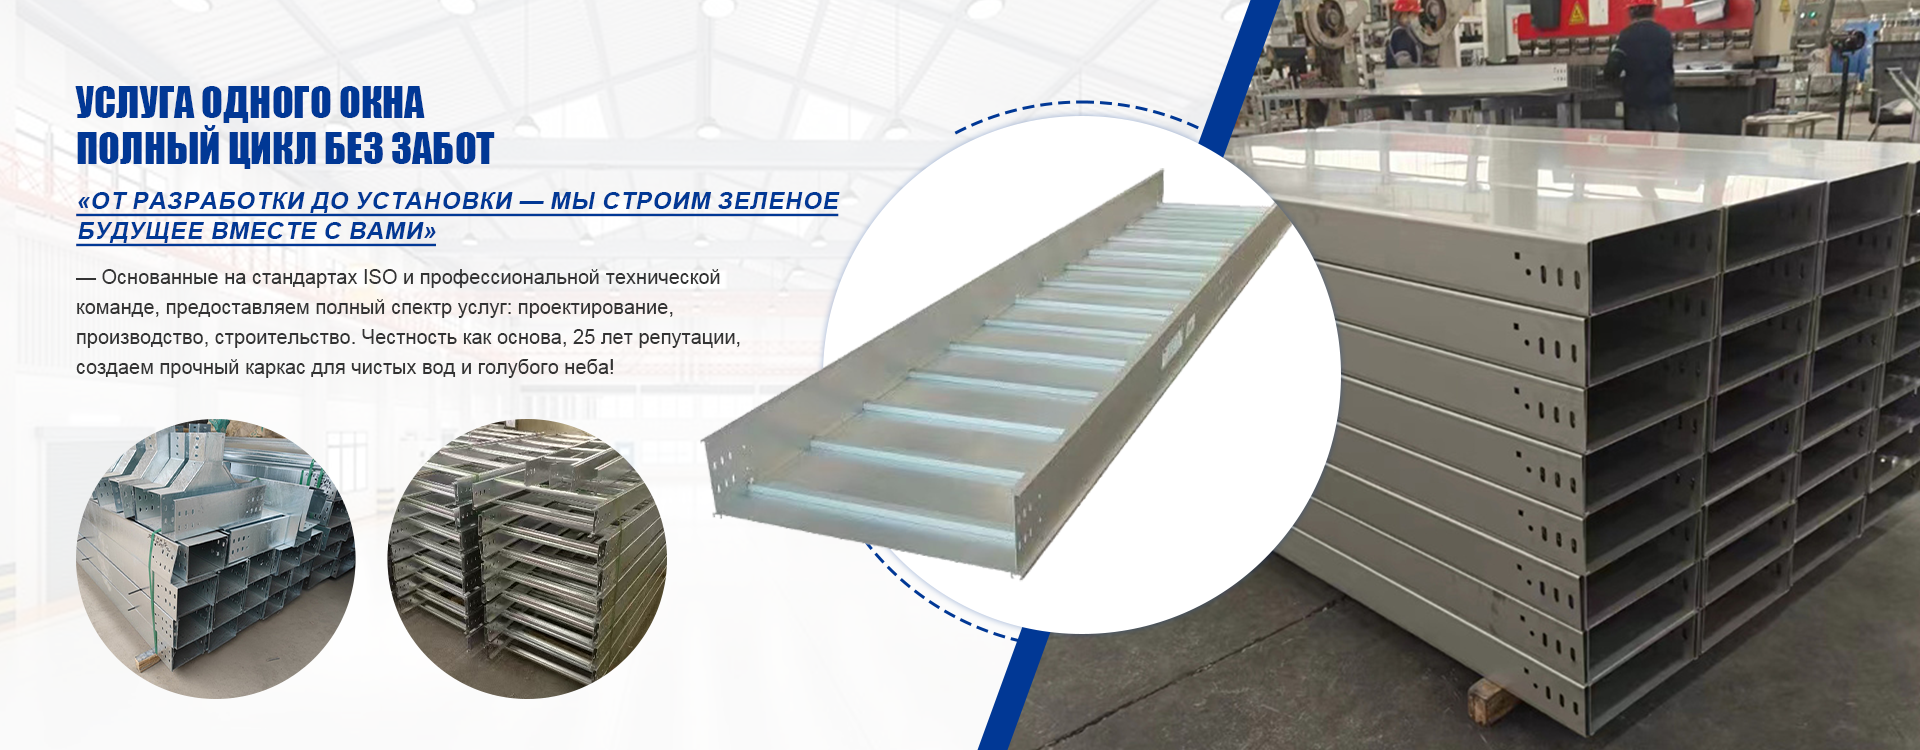
Именно такой подход к контролю качества реализует ООО «Вэйфан Хуавэнь Лонг Кабельные Лотки». Как профессиональный российско-китайский производитель, базирующийся в городе Вэйфан (провинция Шаньдун), компания специализируется на полном цикле работ: от проектирования и разработки до производства и монтажа систем кабельных лотков. Технологическое оснащение предприятия включает одну из ведущих в Китае линий одноразового формования, что обеспечивает высокую точность геометрии и стабильность параметров продукции, критически важные для соблюдения стандартов ISO и ГОСТ.
Документальное подтверждение
Требуйте паспорт качества на каждую партию. В нем должны быть указаны:
- Номер плавки стали.
- Результаты замеров толщины покрытия (минимум 5 точек измерения на изделие).
- Дата проведения цинкования.
- Ссылка на стандарт (ГОСТ 9.303 или ISO 1461).
Отсутствие этих данных — красный флаг. Часто недобросовестные продавцы подменяют горячее цинкование качественной холодной покраской “под цинк”. Различить их можно только толщиномером или лабораторным анализом среза.
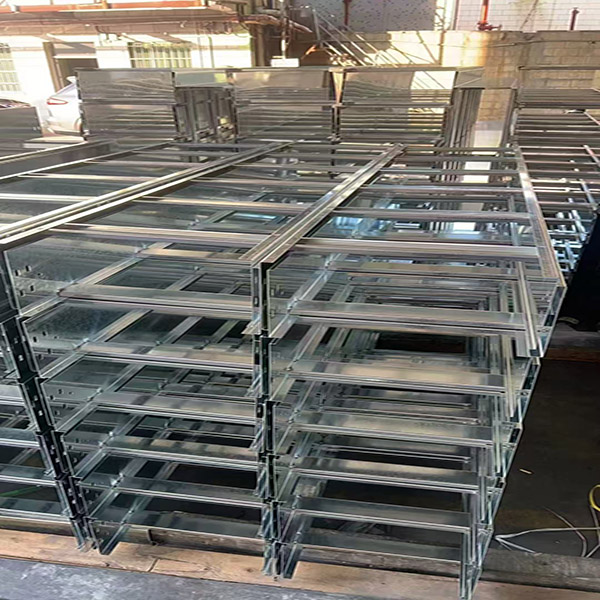
В ассортименте ООО «Вэйфан Хуавэнь Лонг» представлено пять ключевых категорий продукции, включая лестничные, каналные и лотковые системы, а также изделия по европейским стандартам. Широкая линейка материалов — от горячего цинкования и порошковых покрытий до нержавеющей стали AISI 304 и алюминиевых сплавов — позволяет подбирать оптимальное решение для любых отраслей: от нефтегазовой и химической промышленности до энергетики и телекоммуникаций. Строгая система управления качеством охватывает все этапы жизненного цикла продукции, гарантируя, что каждая партия соответствует заявленным механическим и антикоррозийным характеристикам.
Логистика и упаковка
Горячеоцинкованные изделия чувствительны к механическим повреждениям при транспортировке. Убедитесь, что поставщик использует деревянную тару или металлические поддоны с мягкими прокладками. Перевозка “навалом” в грузовике без крепления недопустима — трение металла о металл при торможении сотрет покрытие до голой стали. Мы настаиваем на том, чтобы наши клиенты проверяли состояние упаковки при приемке груза.
Часто задаваемые вопросы
Можно ли сваривать горячеоцинкованные лотки при монтаже?
Да, но с осторожностью. При сварке выжигается цинковое покрытие в зоне шва и вокруг него (термическое влияние распространяется на 2–3 см от шва). После сварочных работ необходимо механически зачистить шлак и нанести слой холодного цинкования (цинкосодержащей краски) на всю зону термического влияния. Игнорирование этого шага приведет к быстрому ржавлению шва. Альтернатива — использование болтовых соединений, которые сохраняют целостность покрытия.
В чем разница между “белой” и “красной” ржавчиной на лотках?
Белая ржавчина (оксид цинка) образуется при хранении лотков в условиях плохой вентиляции и высокой влажности, когда между плотно сложенными изделиями конденсируется влага. Это поверхностный дефект, который не влияет на структурную целостность и обычно прекращается после начала эксплуатации на воздухе. Красная ржавчина (оксид железа) означает, что цинковый слой полностью израсходован или был поврежден, и коррозия добралась до основной стали. Красная ржавчина требует немедленного ремонта.
Какой минимальный заказ (MOQ) для производства нестандартных лотков?
Для стандартных серийных позиций MOQ обычно отсутствует или составляет 1–2 упаковки. Однако для изготовления нестандартных размеров, специальных перфораций или индивидуальных проектов минимальная партия обычно начинается от 500–1000 кг или от 100 метров погонных. Это связано с настройкой оборудования и затратами на подготовку ванны для горячего цинкования. Точные условия зависят от загруженности завода, поэтому рекомендуем планировать закупки заранее.
Совместимы ли алюминиевые и оцинкованные элементы в одной системе?
Прямой контакт алюминия и оцинкованной стали во влажной среде категорически не рекомендуется. Возникает гальваническая пара, в которой алюминий выступает анодом и быстро разрушается. Если необходимо соединить разные материалы, используйте диэлектрические прокладки (резина, пластик) и изолированные крепежные элементы, чтобы разорвать электрический контакт между металлами.
Заключение: инвестиция в безопасность и долговечность
Выбор кабельной системы — это не просто вопрос закупки металла. Это вопрос надежности энергоснабжения вашего предприятия на десятилетия вперед. Оцинкованный водостойкий кабельный лоток: преимущества горячего цинкования очевидны для любого инженера, который хоть раз сталкивался с последствиями коррозии. Экономия 15–20% на стоимости материала при выборе более дешевых аналогов оборачивается потерями в сотни процентов на ремонте, простое оборудования и замене кабелей.
Мы рекомендуем рассматривать горячее цинкование как стандарт де-факто для любых наружных установок, помещений с повышенной влажностью и промышленных объектов. Это технология, проверенная временем и стандартами ISO/GOST.
Если вы планируете модернизацию существующих трасс или проектирование нового объекта, наши специалисты готовы провести бесплатный аудит вашей спецификации. Компания ООО «Вэйфан Хуавэнь Лонг Кабельные Лотки», руководствуясь философией «качество как основа, честность как гарантия», поможет подобрать оптимальное сечение лотков, рассчитать нагрузку и предложить решение, которое прослужит без нареканий. Наша цель — стать вашим надежным партнером в создании безопасной и технологически продвинутой инфраструктуры.
Запросить коммерческое предложение на оцинкованные лотки
Скачать технический каталог кабельных систем
Свяжитесь с нами сегодня