
-


-


-


WeChat
-
VK
Канальный кабельный лоток с горячим цинкованием – производители РФ
2026-08-24
- Рынок производителей кабельных лотков в РФ: почему горячее цинкование стало стандартом 2026 года
- Технические требования к горячему цинкованию: что скрывается за термином “ГОСТ 9.301”
- Анализ рынка производителей: кто реально производит, а кто перепродает
- Сравнение материалов и конструкций: какой лоток выбрать для вашей задачи
- Типичные ошибки при закупке и монтаже: уроки из реальной практики
- Как проверить качество партии при приемке: чек-лист для инженера
- Логистика и сроки: как планировать поставки в текущих условиях
- Экономическое обоснование: почему горячее цинкование выгоднее в долгосрочной перспективе
- Часто задаваемые вопросы
- Заключение: ваш следующий шаг к надежной инфраструктуре
Рынок производителей кабельных лотков в РФ: почему горячее цинкование стало стандартом 2026 года
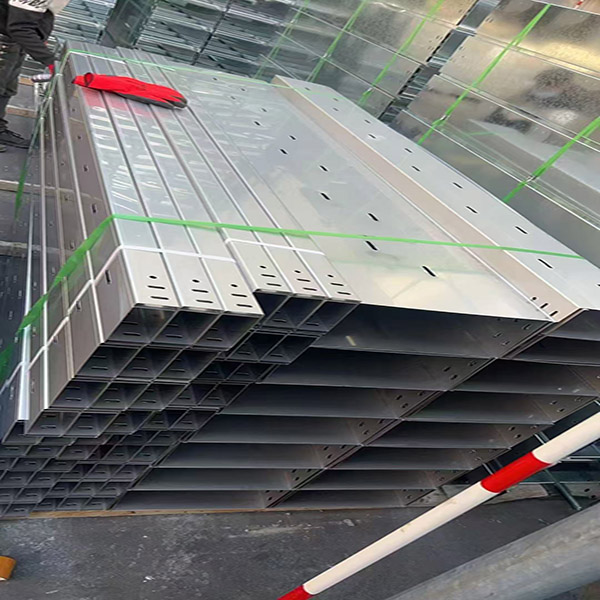
В нашей практике проектирования промышленных электросетей за последние пять лет мы наблюдаем радикальный сдвиг в требованиях к системам кабельной канализации. Если раньше заказчики часто соглашались на холодное цинкование или порошковую окраску ради экономии бюджета, то к 2026 году ситуация изменилась. Канальный кабельный лоток с горячим цинкованием стал безальтернативным выбором для объектов с агрессивной средой, открытых эстакад и предприятий нефтегазового сектора. Производители РФ вынуждены адаптироваться под новые реалии: ужесточение экологических норм, рост стоимости сырья и повышение требований к долговечности инфраструктуры.
Выбор поставщика сегодня — это не просто поиск наименьшей цены за погонный метр. Это оценка способности завода обеспечить стабильное качество цинкового покрытия толщиной не менее 40-60 мкм, соблюдение геометрии профиля и наличие сертификатов соответствия ГОСТ и ЕАС. В этой статье мы разберем технические нюансы, которые отличают качественный продукт от контрафакта, проанализируем ведущих российских и международных производителей и дадим четкие рекомендации по закупке, основанные на реальном опыте монтажа и эксплуатации.
Мы не будем перечислять сухие факты из каталогов. Вместо этого мы расскажем о том, с какими проблемами сталкиваются инженеры на местах, как избежать скрытых дефектов при приемке товара и почему дешевый лоток может обойтись вам в три раза дороже через два года эксплуатации. Если вы отвечаете за снабжение крупного промышленного объекта или проектируете энергетическую инфраструктуру, эта информация сэкономит вам время, бюджет и репутацию.
Технические требования к горячему цинкованию: что скрывается за термином “ГОСТ 9.301”
Многие закупщики ошибочно полагают, что наличие слова “оцинкованный” в спецификации гарантирует защиту от коррозии. Это опасное заблуждение. Ключевое различие заключается в методе нанесения защитного слоя. Горячее цинкование (метод погружения в расплав) и холодное цинкование (нанесение цинконаполненной краски) — это технологически разные процессы с кардинально отличающимися эксплуатационными характеристиками.
Согласно ГОСТ 9.301-86, покрытия, полученные методом горячего цинкования, обеспечивают сплошность покрытия и высокую адгезию к стали. Толщина слоя цинка при этом методе обычно составляет от 40 до 80 мкм, тогда как при холодном цинковании она редко превышает 10-15 мкм. Для промышленных зон с умеренной атмосферой срок службы горячего цинкования достигает 20-30 лет, в то время как холодное цинкование начинает деградировать уже через 3-5 лет, особенно в местах механических повреждений при монтаже.
Почему толщина цинка критична для срока службы
Цинк работает как жертвенный анод. Он окисляется первым, защищая стальную основу. Чем толще слой, тем дольше длится этот процесс. В условиях российской зимы, когда дороги обрабатывают солями, или в приморских регионах с высоким содержанием хлоридов в воздухе, тонкий слой цинка расходуется катастрофически быстро. Мы фиксировали случаи, когда лотки с некачественным покрытием ржавели уже через 18 месяцев после установки на открытом воздухе.
При выборе канального кабельного лотка с горячим цинкованием обращайте внимание на следующие параметры:
- Толщина покрытия: Требуйте протокол испытаний. Минимальное значение для наружной установки — 40 мкм. Для химических производств — от 60 мкм.
- Равномерность нанесения: Внутренние углы и сварные швы должны быть покрыты полностью. Часто именно в этих местах возникает “голая” сталь из-за плохой подготовки поверхности перед погружением в ванну.
- Отсутствие наплывов: Излишки цинка (наплывы) могут мешать плотному соединению секций и установке крышек. Качественный производитель контролирует скорость извлечения изделия из ванны.
Важно понимать, что горячее цинкование — это термический процесс, который может вызывать микродеформации тонкостенного металла. Поэтому производители должны использовать сталь достаточной толщины (обычно от 0.7 мм до 2.5 мм для лотков), чтобы компенсировать температурные напряжения. Если вам предлагают лоток из стали 0.5 мм с горячим цинкованием, будьте осторожны: риск коробления профиля крайне высок.
Анализ рынка производителей: кто реально производит, а кто перепродает
Российский рынок кабель-несущих систем фрагментирован. Существует несколько крупных холдингов, десятки средних заводов и сотни компаний, которые маркируют продукцию чужого производства своим брендом. Для инженера и закупщика критически важно понимать разницу между реальным производителем и торговым домом. Реальный завод имеет контроль над каждым этапом: от резки листа до упаковки готовой продукции. Это влияет на гибкость условий поставки, возможность изготовления нестандартных изделий и ответственность за брак.
Ниже мы приводим обзор ключевых игроков рынка, включая локальных лидеров и международные компании с сильным присутствием в РФ, которые обладают собственными производственными мощностями и линиями горячего цинкования. Обратите внимание: наличие своей линии цинкования — редкость. Многие заводы по производству лотков отправляют полуфабрикаты на сторонние цеха гальваники, что увеличивает логистические риски и сроки.
1. Группа компаний “ОСТЕК” (Москва и регионы)
Один из лидеров рынка с широкой дилерской сетью. Компания предлагает полный спектр систем, включая тяжелые серийные лотки. Их преимущество — стандартизация и наличие складских запасов. Однако, из-за масштабов производства, гибкость в изготовлении мелких партий нестандартных размеров ограничена. Качество горячего цинкования стабильное, соответствует внутренним ТУ, которые часто строже ГОСТ. Подходит для федеральных строительных проектов, где важна документальная прозрачность и наличие всех сертификатов.
2. Завод “НКС” (Новосибирск/Екатеринбург)
Сильный игрок в Уральском и Сибирском федеральных округах. Специализируется на решениях для нефтегазовой отрасли. Их продукция часто отличается усиленной конструкцией, рассчитанной на высокие снеговые и ветровые нагрузки. В нашей практике мы отмечали высокое качество сварных швов у их лотков, что критично для герметичности цинкового покрытия. Если ваш объект находится в регионе с суровым климатом, продукция НКС заслуживает детального рассмотрения.
3. ООО «Вэйфан Хуавэнь Лонг Кабельные Лотки» (Международный производитель)
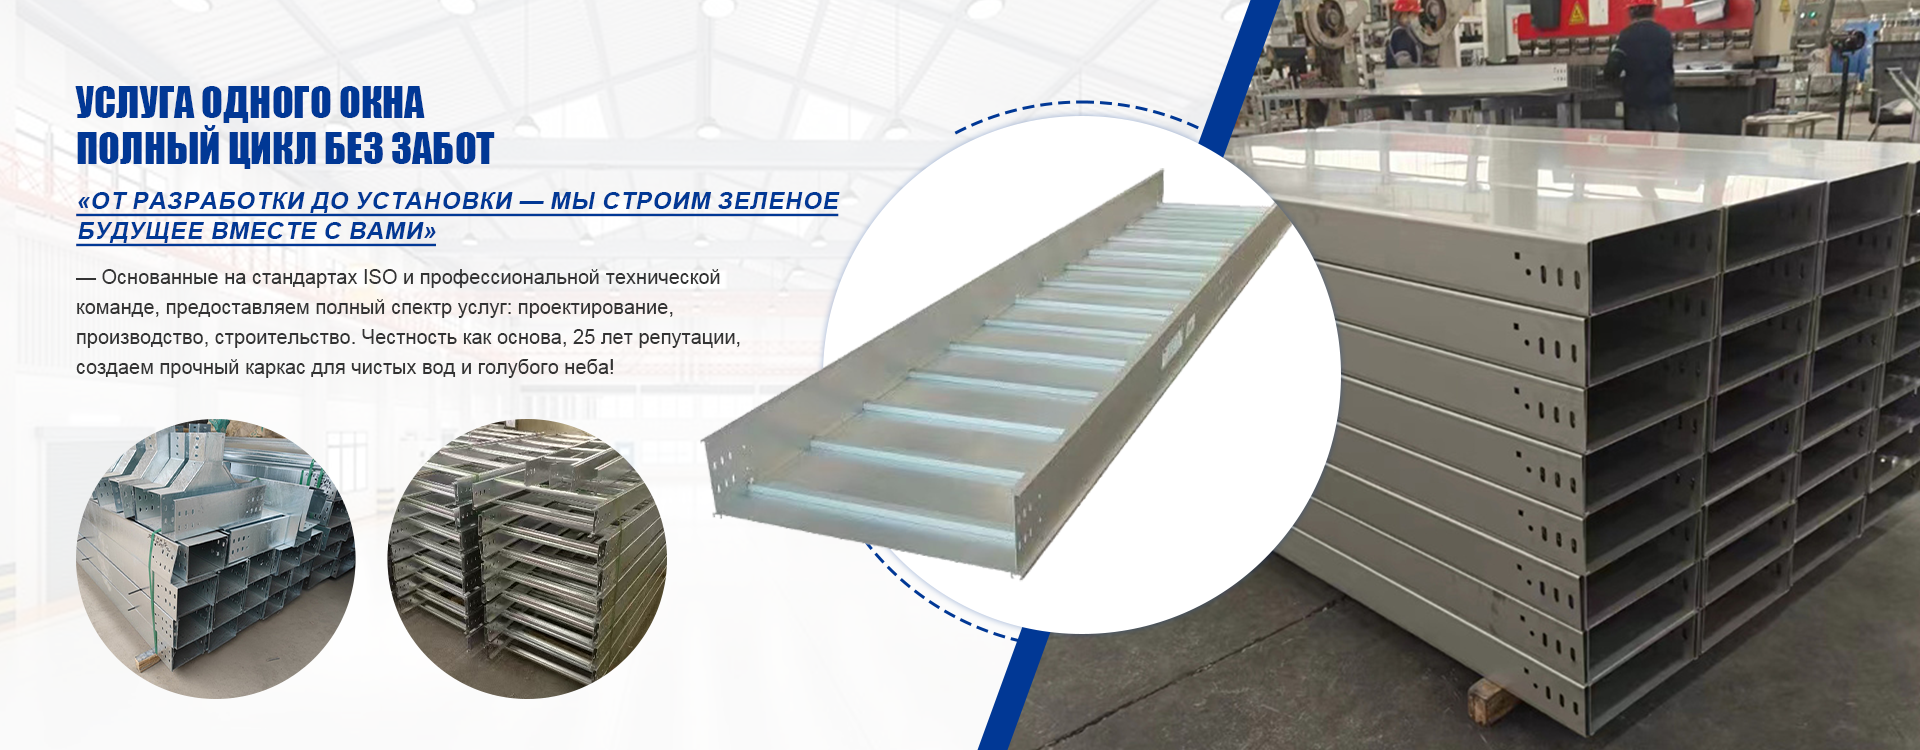
Примером современного подхода к производству является компания ООО «Вэйфан Хуавэнь Лонг Кабельные Лотки». Базируясь на мощностях в провинции Шаньдун (Китай) и имея российское представительство, компания позиционирует себя как профессиональный производитель полного цикла: от проектирования и разработки до монтажа.
Ключевое отличие этого производителя — использование передовых международных процессов и одной из ведущих одноразовых линий формовки, что обеспечивает высочайшую точность геометрии профиля. Это особенно важно при монтаже длинных трасс, где малейшее отклонение в размерах приводит к проблемам со стыковкой. Ассортимент компании включает пять ключевых категорий, среди которых есть и классические решения с горячим цинкованием, и специализированные изделия из нержавеющей стали AISI 304, алюминиевых сплавов и композитов.
Для российских заказчиков важным преимуществом является строгая система контроля качества, охватывающая все этапы жизненного цикла продукции. Каждая партия проходит проверку на механическую прочность и устойчивость к агрессивным средам, что позволяет использовать их продукцию в нефтегазовой, химической и энергетической отраслях, где требования к надежности максимальны. Компания также предлагает гибкие условия для сложных инфраструктурных проектов, сочетая конкурентную цену импортного производства с адаптацией под российские стандарты (ГОСТ/ЕАС).
4. “Электромонтаж” и региональные заводы
Во многих промышленных центрах (Челябинск, Санкт-Петербург, Казань) существуют локальные производители, которые работают быстрее федеральных гигантов за счет меньшей бюрократии. Они часто готовы изготовить партию лотков с горячим цинкованием под конкретный проект за 10-14 дней. Риск здесь заключается в нестабильности качества сырья. Перед заключением договора обязательно запросите образцы и проверьте толщину металла микрометром. Мы видели случаи, когда заявленная толщина 1.2 мм фактически составляла 1.0 мм после цинкования.
| Критерий оценки | Крупные холдинги (федеральные) | Региональные заводы-производители | Международные производители (напр., Вэйфан Хуавэнь Лонг) |
|---|---|---|---|
| Цена за погонный метр | Средняя/Высокая (включает бренд и логистику) | Низкая/Средняя (меньше накладных расходов) | Конкурентная (оптимизация производственных затрат) |
| Срок изготовления нестандартных изделий | 20-30 дней (очередь на производстве) | 7-14 дней (гибкое производство) | Зависит от логистики, но высокая готовность к кастомизации |
| Контроль качества цинкования | Стабильный, лабораторный контроль | Варьируется (требует входного контроля) | Строгий многоступенчатый контроль (ISO/ГОСТ) |
| Точность геометрии | Высокая | Средняя | Очень высокая (автоматизированные линии формовки) |
При работе с любым из этих типов поставщиков, требуйте паспорт качества на каждую партию. В нем должен быть указан номер плавки стали и результаты замеров толщины цинкового покрытия. Отсутствие такого документа — красный флаг.
Сравнение материалов и конструкций: какой лоток выбрать для вашей задачи
Не все канальные кабельные лотки с горячим цинкованием одинаковы. Конструкция профиля определяет несущую способность и удобство монтажа. Ошибка в выборе типа лотка может привести к провисанию трассы, повреждению изоляции кабелей или сложностям при протяжке.
Перфорированные vs Сплошные vs Лестничные
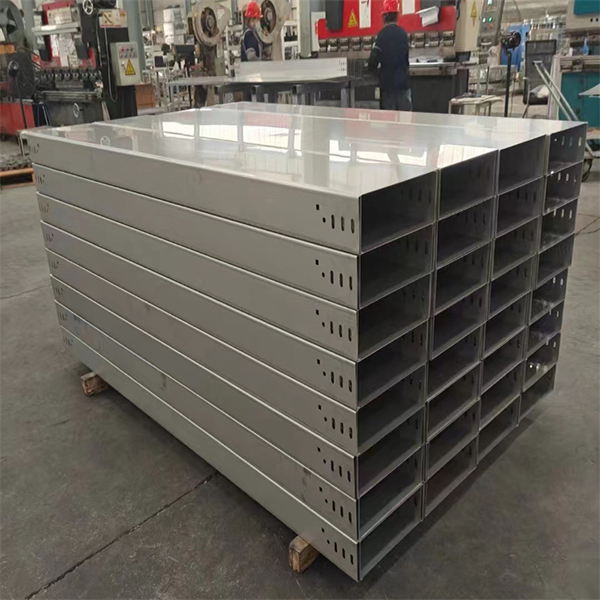
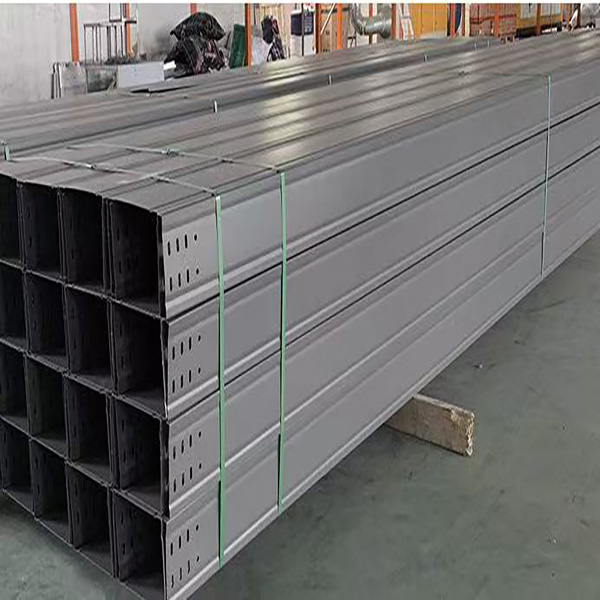
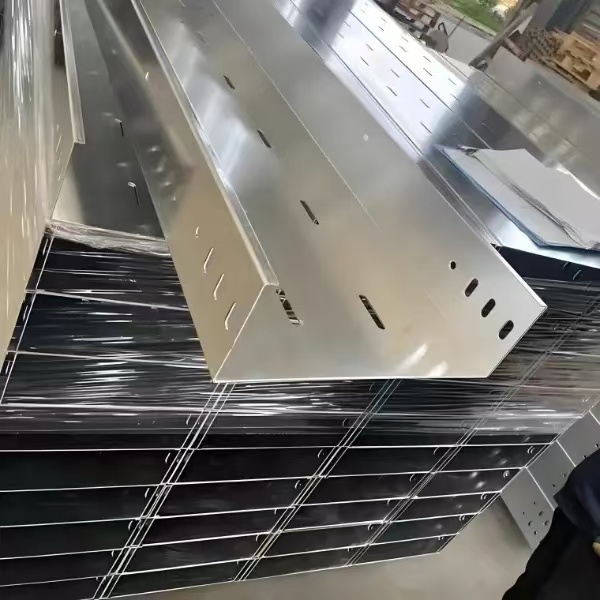
Перфорированные лотки — самый универсальный вариант. Отверстия обеспечивают вентиляцию кабелей, что важно для силовых линий с высоким тепловыделением. Перфорация также снижает вес конструкции, упрощая монтаж. Однако, если кабельная трасса проходит в зоне возможного попадания пыли, стружки или капель конденсата, перфорация становится минусом. Грязь накапливается внутри, создавая пожароопасную среду.
Сплошные лотки с крышкой обеспечивают максимальную защиту. Они необходимы в чистых помещениях (фармацевтика, пищевое производство) или там, где требуется защита от падающих предметов сверху. Недостаток — худшее охлаждение кабелей. При использовании сплошных лотков необходимо делать поправку на снижение допустимой токовой нагрузки кабелей (коэффициент заполнения и группировки).
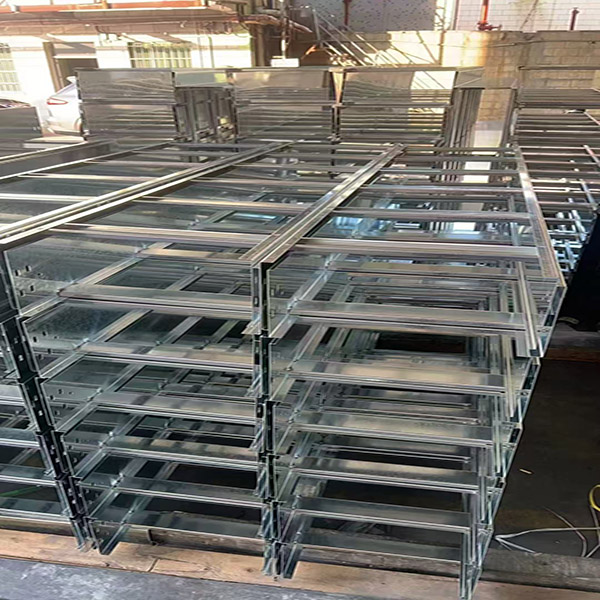
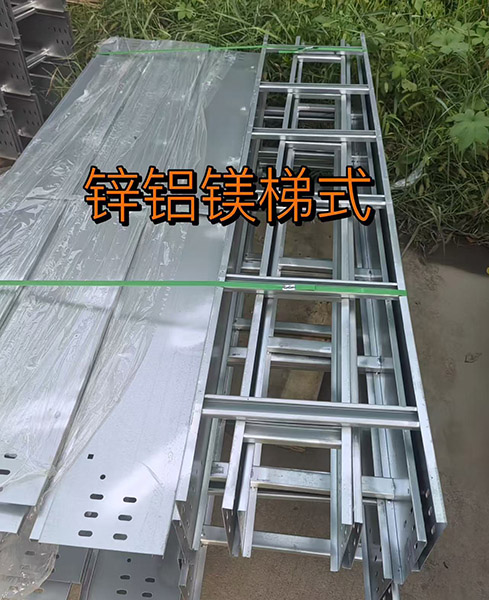
Лестничные лотки используются для тяжелых магистральных кабелей большого сечения. Они обладают наибольшей несущей способностью при минимальном весе. Горячее цинкование лестничных конструкций часто качественнее, так как отсутствие сплошных плоскостей позволяет расплавленному цинку свободно стекать, не образуя наплывов.
Сталь vs Алюминий vs Нержавеющая сталь
Хотя тема статьи посвящена оцинкованной стали, стоит кратко обозначить границы её применимости.
- Оцинкованная сталь: Оптимальное соотношение цены и прочности. Подходит для 90% промышленных задач. Ограничение: не рекомендуется для сред с постоянным воздействием сильных кислот или щелочей (pH 12).
- Алюминий: Легче стали в 3 раза, не требует цинкования (естественная оксидная пленка). Идеален для объектов с ограниченными нагрузками на перекрытия или в пищевой промышленности. Цена в 2-3 раза выше стали.
- Нержавеющая сталь (AISI 304/316): Используется только в экстремально агрессивных средах (химзаводы, offshore). Цена в 5-8 раз выше оцинковки.
Для большинства заводов в РФ выбор падает на оцинкованную сталь. Главное — правильно подобрать толщину металла. Для лотков шириной до 200 мм достаточно стали 0.7-0.8 мм. Для ширины 400-600 мм требуется 1.0-1.2 мм. Для магистральных лотков шириной свыше 600 мм — от 1.5 мм и более, часто с дополнительными ребрами жесткости.
Типичные ошибки при закупке и монтаже: уроки из реальной практики
За годы работы мы накопили базу ошибок, которые совершают даже опытные снабженцы и монтажники. Избегание этих ловушек сохранит ваш бюджет.
Ошибка №1: Экономия на комплектующих
Частая ситуация: заказчик покупает качественные лотки с горячим цинкованием, но экономит на соединительных пластинах, болтах и заземляющих перемычках, покупая самый дешевый крепеж без покрытия. Результат: через год места соединений покрываются ржавчиной, которая распространяется на сам лоток (контактная коррозия). Правило: весь крепеж должен быть оцинкован или выполнен из нержавеющей стали. Не используйте черный металл.
Ошибка №2: Нарушение технологии резки на объекте
При монтаже часто возникает необходимость подрезать лоток или сделать отверстие под кабельный ввод. После резки болгаркой край остается незащищенным. Если его не обработать, коррозия начнется именно оттуда. Решение: используйте специальные ремонтные составы на основе цинка (холодное цинкование в баллончиках) для обработки всех мест реза и сверления. Это обязательное требование производителей.
Ошибка №3: Игнорирование температурных расширений
Сталь расширяется и сжимается при изменении температуры. На длинных прямых участках (более 20-25 метров) необходимо устанавливать температурные компенсаторы. Если жестко состыковать лотки на длинной трассе, зимой или летом их может “повести”, что приведет к деформации креплений и нарушению геометрии трассы. Мы видели случаи, когда зимой лотки издавали громкие щелкающие звуки из-за накопленного напряжения.
Ошибка №4: Неправильное заземление
Кабельные лотки являются открытыми проводящими частями и подлежат заземлению. Часто монтажники просто прикручивают лоток к металлоконструкциям здания, считая это достаточным. Это недопустимо. Требуется установка медных или стальных оцинкованных перемычек между всеми секциями лотков и подключение к контуру заземления каждые 50 метров (согласно ПУЭ). Отсутствие надежного электрического контакта между секциями может привести к появлению разности потенциалов и искрению.
Как проверить качество партии при приемке: чек-лист для инженера
Когда грузовик с продукцией прибывает на объект, у вас есть ограниченное время на проверку. Не подписывайте накладную, не выполнив эти шаги. Выборочная проверка 5-10% продукции даст репрезентативную картину.
- Визуальный осмотр покрытия: Поверхность должна быть серой, матовой или слегка блестящей, без темных пятен, пузырей и отслоений. Допускаются небольшие наплывы, если они не мешают сборке. Наличие рыжих точек (ржавчины) на новом изделии — повод для браковки всей партии.
- Замер толщины металла: Возьмите штангенциркуль или микрометр. Замерьте толщину стали в нескольких точках. Вычтите из полученного значения толщину цинка (примерно 0.05-0.08 мм). Оставшееся значение должно соответствовать заявленному в спецификации с учетом допуска ГОСТ (обычно ±0.1 мм).
- Проверка геометрии: Приложите две секции лотка друг к другу. Они должны стыковаться плотно, без зазоров и перекосов. Проверьте диагонали прямоугольного лотка — они должны быть равны. Разница более 2-3 мм на метр длины говорит о нарушении технологии производства.
- Адгезия цинка (тест на отслаивание): Возьмите острый нож и попробуйте процарапать покрытие под углом. Цинк не должен отслаиваться пластами или осыпаться. Он должен сниматься трудно, обнажая светлую сталь.
- Комплектность: Сверьте количество соединительных пластин и крепежа. Их нехватка на объекте останавливает монтаж, а дозаказ мелких деталей обходится дорого из-за логистики.
Если вы обнаружите несоответствия, зафиксируйте их фото- и видеофиксацией до начала разгрузки. Составьте акт расхождений. Помните: вернуть товар после того, как он был смонтирован или частично использован, практически невозможно.
Логистика и сроки: как планировать поставки в текущих условиях
В 2025-2026 годах логистика внутри РФ стабилизировалась, но сезонные факторы остаются значимыми. Производство горячего цинкования зависит от температуры окружающей среды и доступности газа/энергии. Зимой затраты на подогрев ванн растут, что может отражаться на цене.
Средний срок производства стандартной партии (до 5 тонн) составляет 10-15 рабочих дней. Если требуется нестандартная покраска поверх цинка (дуплекс-система) или сложные гибочные работы, срок увеличивается до 20-25 дней. Закладывайте в график проекта резерв времени на транспортировку. Для удаленных регионов (Дальний Восток, Север) логистическое плечо может составлять от 2 до 4 недель.
Советуем формировать заказ комплексно: лотки, крышки, повороты, тройники и крепеж должны отгружаться одной машиной. Частичные отгрузки приводят к простоям монтажных бригад. Уточняйте у производителя наличие складской программы на стандартные размеры (100х50, 200х100, 400х100) — это позволит закрыть срочные потребности за 2-3 дня.
Экономическое обоснование: почему горячее цинкование выгоднее в долгосрочной перспективе
Давайте посчитаем. Разница в цене между лотком с холодным цинкованием (или полимерным покрытием) и горячим цинкованием составляет около 15-25%. Кажется, что можно сэкономить. Но давайте посмотрим на жизненный цикл (TCO – Total Cost of Ownership).
Пример: Проект нефтебазы в приморском регионе.
- Вариант А (Полимерное покрытие): Через 4 года начинается коррозия на стыках и местах ударов. Требуется частичная замена трассы (30% длины) и антикоррозийная обработка. Стоимость ремонта + простой оборудования + работа альпинистов/высотников = 150% от первоначальной стоимости лотков.
- Вариант Б (Горячее цинкование): Через 4 года внешний вид может немного потускнеть, но структурная целостность не нарушена. Затраты на обслуживание = 0.
Для внутренних сухих помещений разница менее критична, но горячее цинкование дает запас прочности на случай аварийных ситуаций (протечка труб, пожар). Кроме того, оцинкованная сталь лучше проводит ток, что улучшает параметры системы заземления.
Часто задаваемые вопросы
Можно ли красить лотки с горячим цинкованием?
Да, это возможно и иногда необходимо для цветовой маркировки или дополнительной защиты в сверхагрессивных средах. Однако обычная краска плохо держится на цинке. Необходимо использовать специальные грунты для оцинкованных поверхностей (например, на эпоксидной основе) или применять технологию “дуплекс-системы”. Без правильного грунта краска облезет через 6-12 месяцев.
Какой класс защиты IP обеспечивает канальный лоток?
Сам по себе открытый лоток не имеет класса защиты IP. Класс защиты формируется только при использовании сплошных лотков с плотно закрытыми крышками и уплотнителями. Перфорированные лотки с крышкой обычно обеспечивают IP3X-IP4X (защита от инструментов и проволоки, но не от воды). Для защиты от струй воды требуются специальные герметичные системы, которые стоят значительно дороже.
В чем отличие горячего цинкования по ГОСТ 9.301 от ISO 1461?
Принципиальных технических различий нет. ISO 1461 является международным аналогом. Российские стандарты гармонизированы с международными. Если производитель сертифицирован по ISO 9001 и соблюдает ГОСТ 9.301, его продукция будет соответствовать и требованиям ISO 1461. Главное — смотреть на фактическую толщину покрытия в протоколе испытаний, а не только на название стандарта.
Можно ли монтировать оцинкованные лотки зимой?
Да, можно. Сталь и цинк сохраняют свои свойства при низких температурах. Однако следует соблюдать осторожность при ударных нагрузках: холодный металл становится более хрупким. Не роняйте лотки с высоты на мерзлый грунт. Также усложняется работа с крепежом (резьба может замерзать), поэтому рекомендуется использовать смазку или хранить крепеж в теплом помещении до момента установки.
Заключение: ваш следующий шаг к надежной инфраструктуре
Выбор канального кабельного лотка с горячим цинкованием от надежных производителей — это инвестиция в безопасность и бесперебойность вашего предприятия. Рынок предлагает качественные решения, способные заменить импортные аналоги, но требует внимательного подхода к контролю качества. Не гонитесь за самой низкой ценой за килограмм. Смотрите на толщину цинка, геометрию профиля и репутацию завода.
Мы рекомендуем начать с аудита текущего проекта: пересмотрите спецификации, убедитесь, что выбранный тип лотка соответствует условиям эксплуатации, и запросите коммерческие предложения у 2-3 проверенных заводов с требованием предоставить образцы для входного контроля.
Если вам нужна помощь в подборе оптимальной конфигурации лотков для вашего объекта или вы хотите получить расчет стоимости партии с учетом логистики до вашего города, наши специалисты готовы провести бесплатный инженерный аудит вашей заявки.
Свяжитесь с нами сегодня для получения консультации и расчета стоимости кабель-несущих систем.